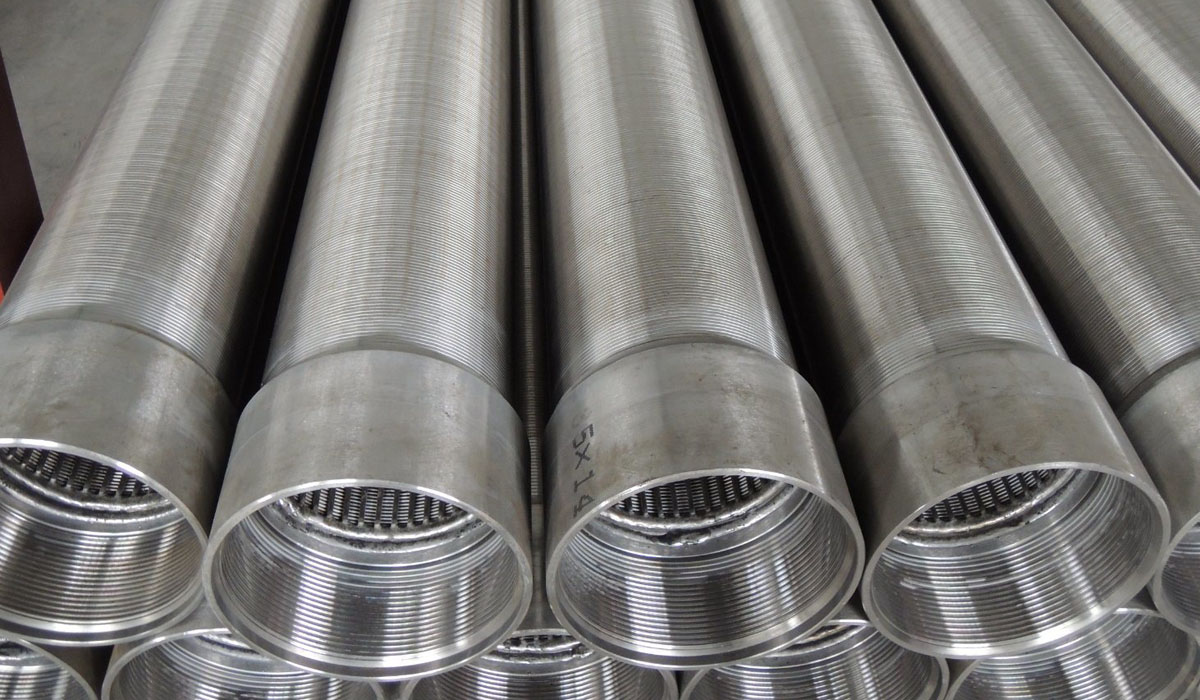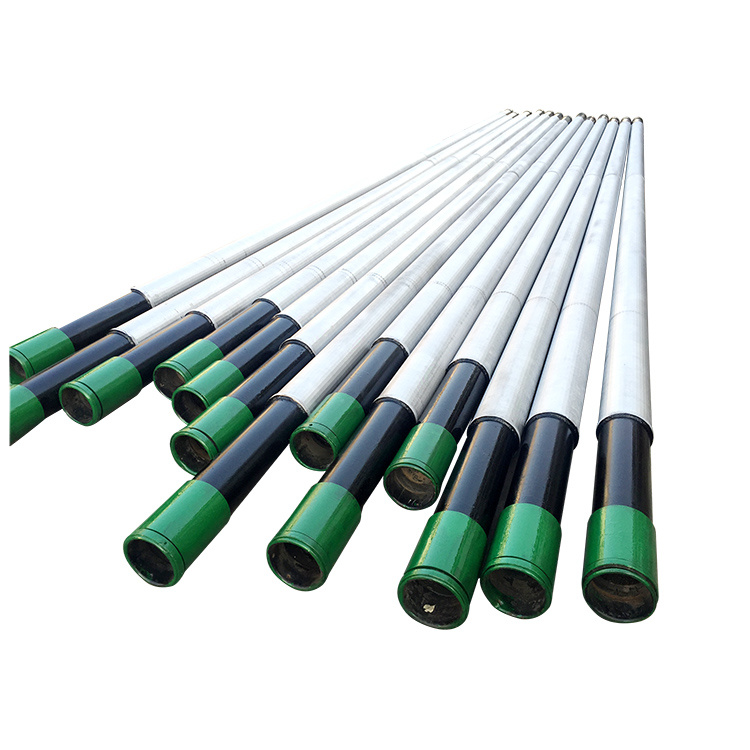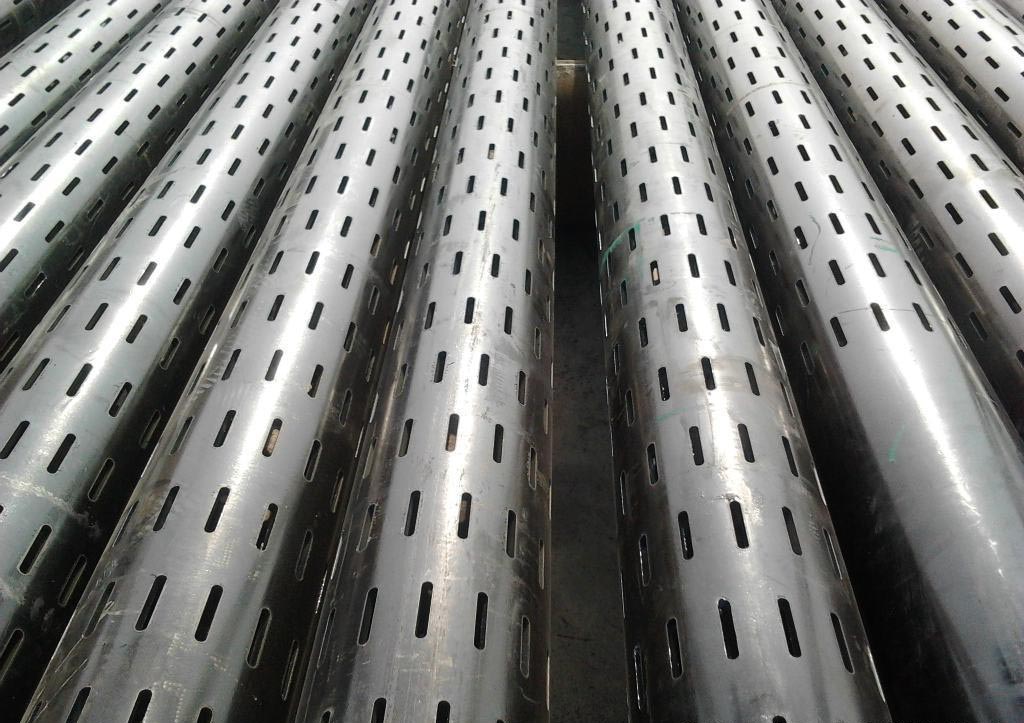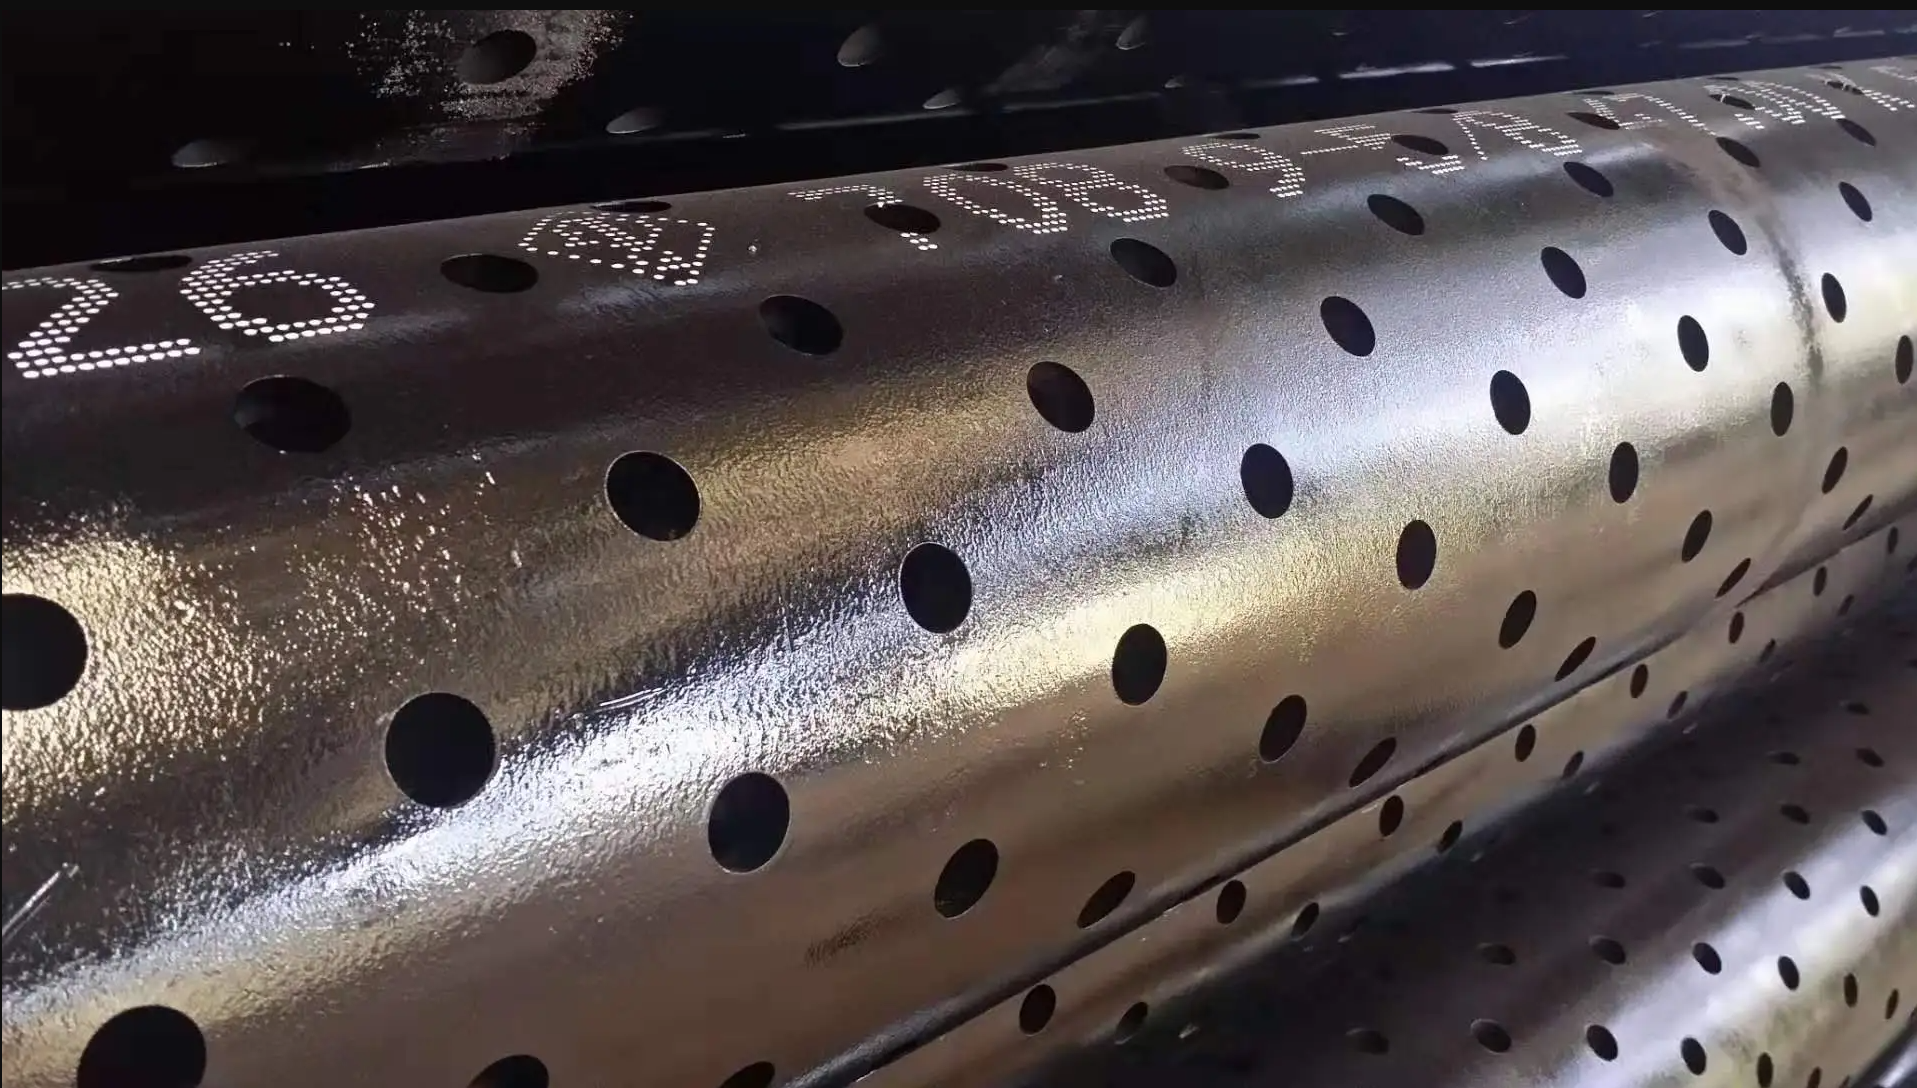
تحليل أنبوب الشاشة المشقوقة بالليزر - وهو منتج يشمل السلس (SMLS) والمقاومة الكهربائية ملحومة (فدان) التكوينات, مصممة للاستخدام عبر أنابيب الحفر, غلاف, وتطبيقات Well Screen — تتطلب تفكيرًا متعمدًا, الغوص العميق الموسع في علوم المواد, فيزياء التصنيع, وهندسة البترول. هذا ليس مجرد أنبوب; إنه مكون هيكلي ومرشح تم تصميمه بدقة ويحدد أدائه طول عمر وربحية الأصول الجوفية, المطالبة بمستوى من الدقة التقنية يتجاوز التقييس البسيط.
يكمن نشأة هذا المنتج في التحدي الأساسي المتمثل في إدارة الخزان: التحكم في الرمال. العديد من التشكيلات الإنتاجية, وخاصة الحجارة الرملية غير المجمعة, تفتقر إلى قوة التدعيم لتحمل عمليات سحب الضغط المتأصلة في استخراج السوائل, مما يؤدي إلى هجرة الجسيمات الدقيقة التي تؤدي إلى تآكل أدوات قاع البئر بسرعة, خطوط تدفق المقابس, ويتطلب صيانة الآبار باهظة الثمن. الليزر شاشة مشقوقة يعالج الأنابيب هذا عن طريق تحويل أنبوبي هيكلي, تم تعريفه بواسطة $text{API 5CT}$ أو $text{API 5DP}$ تحديد, في مرشح ميكانيكي سلبي. نقطة البداية لهذا التحول هي اختيار الأنبوب الأساسي, خيار ينفصل فورًا إلى منهجيتين متباينتين للتصنيع: السلس المتجانس هيكليا (SMLS) الأنابيب والمقاومة الكهربائية الدقيقة الملحومة (فدان) يضخ. أنبوب SMLS, تم تشكيلها من مادة صلبة من خلال عمليات مثل مطحنة مانسمان, يتميز بطبيعته بتباين الخواص الفائق والسلامة عبر الجدار, مما يجعله الخيار غير القابل للتفاوض للتطبيقات التي تتطلب أعلى مقاومة للانهيار (حاسمة للآبار العميقة) والحد الأقصى لمقاومة التآكل أو التشقق الناتج عن الإجهاد, خاصة عندما تكون الدرجات عالية القوة مثل $\text{P110}$ أو درجات الخدمة الحامضة المتخصصة مثل $\text{T95}$ تم تكليفهم, حيث الفشل المحتمل لدرزة اللحام, حتى تلك التي تم تطبيعها بالكامل, يقدم ملف تعريف مخاطر غير مقبول. إن سلامة المواد المتأصلة هذه تجعل SMLS الخيار المتميز الافتراضي, تم تحسين بنيتها المجهرية تمامًا من خلال العمل الساخن المكثف, والذي يُترجم غالبًا إلى صلابة فائقة واستجابة أكثر قابلية للتنبؤ بالتأثير الحراري الموضعي اللاحق للقطع بالليزر.
على العكس, استخدام أنبوب المتفجرات من مخلفات الحرب كأساس مدفوع بتوحيد الأبعاد الاستثنائي, لا سيما اتساق سمك الجدار شبه المثالي وتكلفة التصنيع المنخفضة, السماح بمنتج أكثر اقتصادا عندما يسمح ضغط التطبيق ومخاطر التآكل بذلك. نوعية حديثة $\text{ERW}$ يتم تحديد الأنابيب المخصصة لخدمة الآبار من خلال سلامة خط اللحام الطولي, والتي يجب أن تخضع لاختبارات صارمة غير مدمرة ($\text{NDT}$), بما في ذلك الفحص بالموجات فوق الصوتية ($\text{UT}$) لخط اللحام بأكمله, وغالبًا ما تتم معالجة الجسم بالكامل أو معالجته الحرارية لتجانس البنية المجهرية للحام والمنطقة المحيطة به المتأثرة بالحرارة ($\text{HAZ}$), التأكد من أنه يلبي تكافؤ المقاومة الميكانيكية والتآكل للمعدن الأصلي, مما يجعلها مناسبة للقوة المنخفضة $\text{API}$ الدرجات مثل $\text{J55}$ أو $\text{K55}$ سلاسل الغلاف. القرار الفني بين $\text{SMLS}$ و $\text{ERW}$ ولذلك يجب أن تكون شاملة, التحليل القائم على المخاطر, وزن الضمان الهيكلي الجوهري للعملية السلسة مقابل المزايا الاقتصادية والأبعاد للبديل الملحوم, قرار تم تضخيمه من خلال حقيقة أن عملية الشق بالليزر اللاحقة ستقدم رافع ضغط هندسي يعمل على تضخيم أي انقطاع في المواد الموجودة مسبقًا أو ضعف في البنية المجهرية.
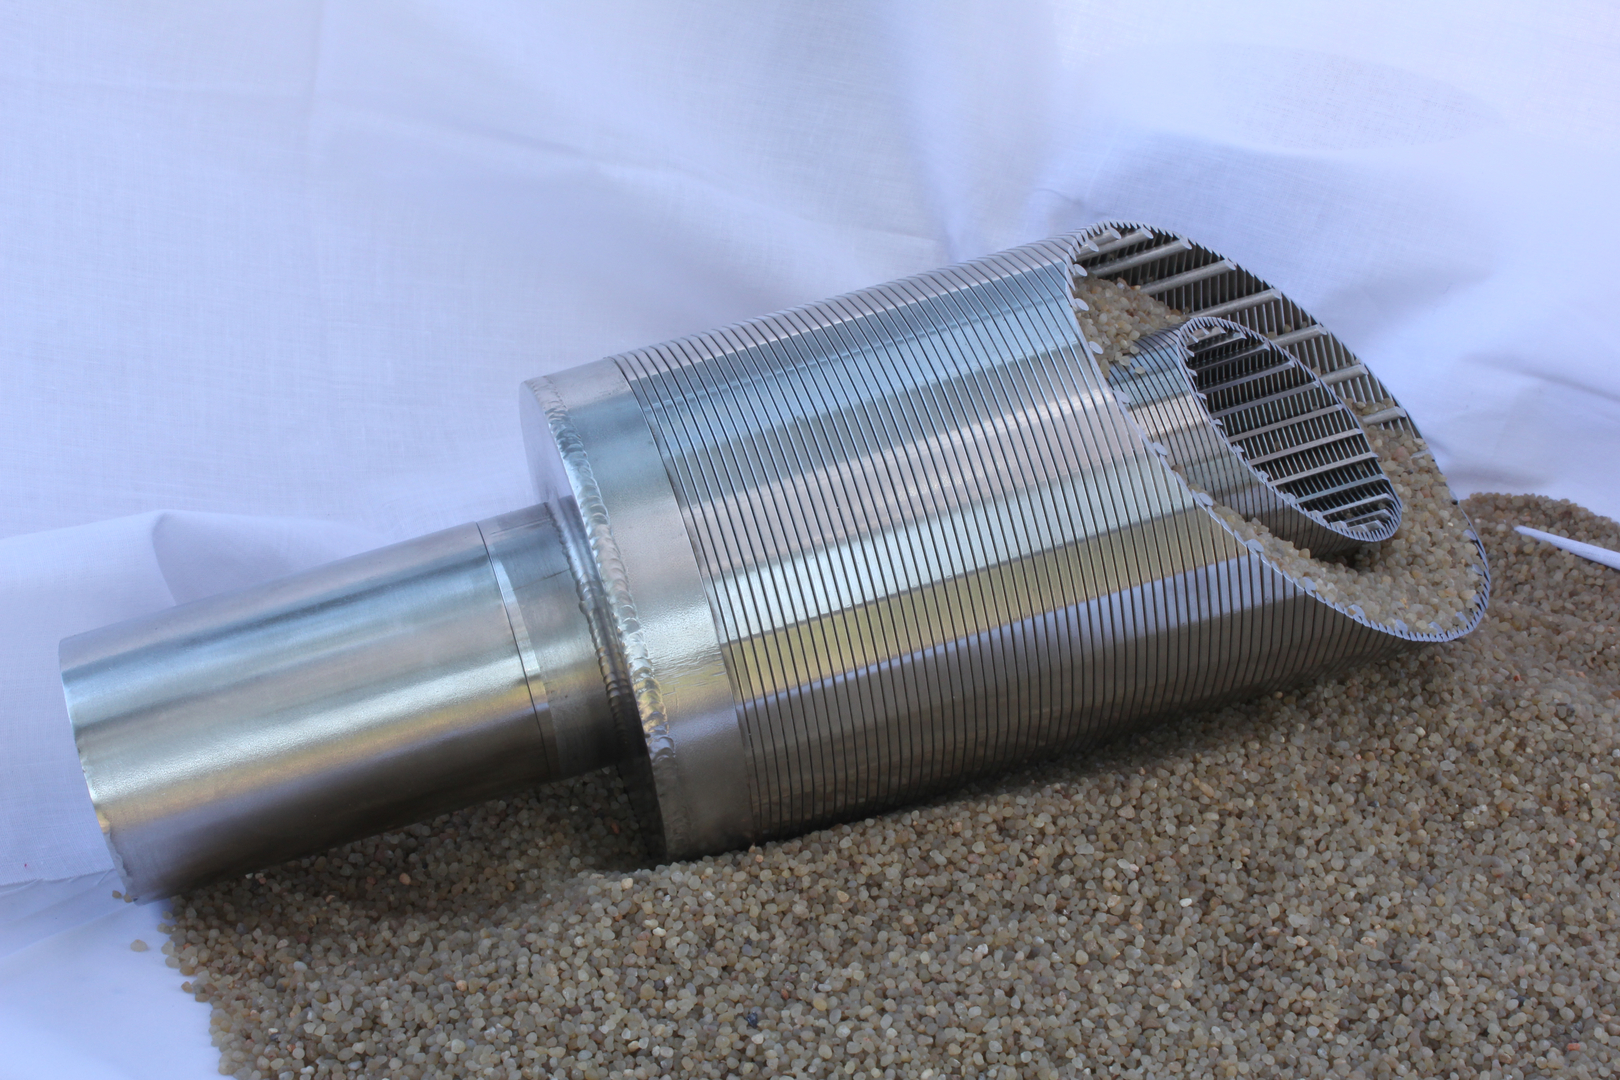
التقنية الأساسية التي تحدد هذا المنتج هي عملية الشق بالليزر, طريقة تستخدم التركيز, أشعة ضوئية عالية الطاقة - عادةً $\text{CO}_2$ أو ليزر الألياف - تحت التحكم العددي الدقيق بالكمبيوتر ($\text{CNC}$) لاستئصال وصهر الفولاذ على طول مسار هندسي محدد مسبقًا. توفر هذه العملية تفوقًا تقنيًا هائلاً على تقنيات الشق الميكانيكية القديمة (مثل الطحن أو اللكم) في المقام الأول في مجالين حاسمين: الدقة وهندسة الفتحة. عرض الفتحة المطلوبة (كَيّل), وهي آلية التحكم المباشر في الجسيمات, يتم تحديده بواسطة $\text{D}_{50}$ أو $\text{D}_{10}$ توزيع حجم الجسيمات من الرمال الخزان, تتطلب مستوى من الدقة يُقاس غالبًا بعشرات الميكرونات ($\pm 0.05 \text{ mm}$ أو أفضل). تعد قدرة الليزر على الحفاظ على هذا التسامح على مستوى الميكرون عبر آلاف الفتحات على طول الأنبوب أمرًا بالغ الأهمية, باعتبارها فتحة صغيرة الحجم تقيد التدفق, بينما تفشل الفتحة كبيرة الحجم في وظيفة التحكم في الرمال تمامًا.
أبعد من دقة الأبعاد البسيطة, يتيح الليزر إنشاء هندسة فتحة Keystone الأساسية, حيث يتم جعل عرض الفتحة على السطح الخارجي أضيق عمداً من العرض على السطح الداخلي, خلق تفتق دقيق من خلال سمك الجدار. تم تصميم هذه الميزة المهمة لمنع جزيئات الرمل التي تتنقل بنجاح عبر المدخل الضيق من الاستقرار داخل الفتحة - وهي حالة تُعرف بالسد أو الانسداد - مما قد يؤدي إلى انخفاض سريع في نسبة المساحة المفتوحة للشاشة وانخفاض الضغط الكارثي عبر الفلتر. تسمح فيزياء القطع بالليزر بهذا التناقص الدقيق, وهو أمر يصعب تحقيقه باستخدام الأدوات الميكانيكية التقليدية, إثبات التفوق التقني للأنبوب المشقوق بالليزر كآلية ترشيح هندسية. لكن, تقدم هذه العملية تحديًا حراريًا موضعيًا: تشكيل الضحلة $\text{HAZ}$ حول حواف الفتحة. في الفولاذ عالي القوة, وخاصة أولئك الذين لديهم مكافئ **كربون أعلى ($\text{CE}$) **, يمكن لهذه الدورة الحرارية السريعة أن تحفز محليًا تكوين مواد هشة, مارتنسيت غير مخفف أو مراحل صعبة أخرى, بمثابة عامل تركيز الإجهاد الهندسي والبنيوي المجهري ($\text{SCF}$) والتي يمكن أن تؤثر على مقاومة الأنبوب للشد أو الفشل في الانهيار. لذلك, معلمات الليزر - الطاقة, معدل النبض, وسرعة التغذية - يجب أن تكون مؤهلة بدقة لكل منها $\text{API}$ الصف للتأكد من أن الصلابة الدقيقة في $\text{HAZ}$ لا يتجاوز الحدود الآمنة, فحص الجودة الذي يتطلب غالبًا رسم خرائط متخصصة للصلابة الدقيقة عبر قسم الفتحة.
يرتبط اختيار المواد الأساسية ارتباطًا وثيقًا بالبيئة التشغيلية, إملاء ضرورة المواد المتوافقة مع NACE MR0175/ISO 15156 للآبار المسببة للتآكل التي تحتوي على كبريتيد الهيدروجين ($\text{H}_2\text{S}$). تتطلب هذه الضرورة استخدام مواد ذات قوة إنتاجية خاضعة للرقابة مثل L80 (يكتب 1 أو 9كر) أو T95, حيث التركيب الكيميائي – وتحديداً التقليل من الكبريت ($\text{S}$) والفوسفور ($\text{P}$) المحتوى - والرقابة الصارمة على الصلابة النهائية (توج عادة في $23 \text{ HRC}$ ل $\text{L80}$) هي متطلبات غير قابلة للتفاوض لمنع تكسير إجهاد الكبريتيد (SSC). يتمثل التحدي الذي يواجه عملية التشقيب بالليزر في إثبات أن التسخين الموضعي والتبريد الذاتي اللاحق لا يزيدان محليًا من الصلابة في $\text{HAZ}$ فوق $\text{NACE}$ حد, وبالتالي إنشاء مناطق موضعية معرضة للكسر الهش تحت الضغط. يجب أن يقدم المورد الشامل شهادة تفيد بأن عملية تحديد فترات زمنية محددة قد تم التحقق من صحتها من خلال إجراءات صارمة $\text{SSC}$ الاختبارات (على سبيل المثال, اختبارات الانحناء الرباعية $\text{H}_2\text{S}$ حل) على عينات فترة زمنية محددة, مما يؤكد الحفاظ على سلامة درجة الخدمة الحامضة بعد التصنيع, وهي خطوة فنية حاسمة تميز المنتج عالي الجودة عن المنتج الذي يخاطر بالفشل الكارثي في قاع البئر.
الوظيفة الهيكلية للأنبوب, خاصة عند استخدامها كغلاف أو أنبوب حفر, يفرض متطلبات الشد الهائلة ومتطلبات مقاومة الانهيار, والتي يتم تحديدها مباشرة من قبل المختار $\text{API}$ قوة العائد الصف ($S_y$) وقوة الشد ($S_u$). يجب أن يتمتع الأنبوب بقدرة شد كافية لدعم وزنه, أن سلسلة الإكمال, والسحب الاحتكاكي أثناء الجري. معًا, يجب أن تقاوم الضغوط الهيدروستاتيكية الخارجية الهائلة وضغوط التكوين, مما يتطلب مقاومة عالية للانهيار ($\text{P}_c$). إدخال فتحات الليزر, عن طريق إزالة المواد, يقلل بطبيعته من مساحة المقطع العرضي للشد وصلابة الأنبوب, يتطلب تطبيق عامل Deating مشتق علميًا على القيمة الاسمية للأنبوب $\text{P}_c$. تصميم نمط الفتحة, على وجه التحديد عرض واتجاه جسور المواد المتبقية التي تقاوم ضغوط الطوق, يصبح ممارسة الهندسة الإنشائية الحاسمة. يجب أن تكون الجسور كافية للحفاظ على سعة الحمولة المطلوبة, غالبًا ما تتطلب ترتيبات الفتحات الإستراتيجية التي تعطي الأولوية للحفاظ على القوة المحيطية لضمان تلبية الأنبوب لتصنيف مقاومة الانهيار المصمم في تكوينه المشقوق. يتمحور التحليل الهيكلي بأكمله حول النهائي, انخفاض عزم القصور الذاتي ومساحة المقطع العرضي, إجراء اختيار سمك جدار الأنبوب الأساسي, والتزام المورد الصارم بالسلبية الصارمة $\text{Tolerance of Thickness Schedules}$, أمر بالغ الأهمية للأداء الذي يمكن التنبؤ به.
ترتبط متطلبات المعالجة الحرارية بشكل مباشر بتحقيق ما هو محدد $\text{API}$ خصائص الصف. درجات مثل N80, إل80, وP110 يستلزم التبريد والتلطيف ($\text{Q\&T}$) لتحقيق الزي الموحد, بنية مارتنسيت أو بينيت مقسى عالية القوة. هذا $\text{Q\&T}$ يتم تنفيذ العملية على جسم الأنبوب بأكمله قبل عملية الشق. ال $\text{Q\&T}$ العملية هي التي تحدد قوة الإنتاجية العالية وتضمن الليونة اللازمة (كما تقاس بمتطلبات الاستطالة), تزويد المادة بالقدرة على الإنتاج محليًا دون كسر هش أثناء مراحل الضغط العالي للتركيب والتشغيل. إذا تبين أن عملية التشقيب بالليزر تؤدي إلى صلابة غير مقبولة في $\text{HAZ}$ من أ $\text{NACE}$ درجة (يحب $\text{L80}$), قد تكون هناك حاجة إلى معالجة موضعية للتلطيف بعد التشقيب أو معالجة حرارية لتخفيف الضغط على القسم المشقوق فقط, إجراء مكلف ومعقد يسلط الضوء على الترابط الوثيق بين تعدين المواد وتقنية تصنيع الغربلة. التفصيلية $\text{Chemical Composition}$ متطلبات الأنابيب الأساسية - وخاصة الحدود الدقيقة للكربون ($\text{C}$), منغنيز ($\text{Mn}$), وعناصر السبائك الدقيقة (الفاناديوم, النيوبيوم, التيتانيوم)- هي التي تمكن من الاستجابة الفعالة لل $\text{Q\&T}$ علاج, ضمان تحقيق القوة العالية دون المساس بالمتانة الجوهرية للأنبوب.
المعايير الحاكمة لهذا المنتج متعددة الأوجه. الهيكل الأساسي هو $\text{API 5CT}$ للغلاف/الأنابيب أو $\text{API 5DP}$ لأنبوب الحفر, تحديد جودة التصنيع, $\text{NDT}$ طُرق (على سبيل المثال, $\text{EMI}$ و $\text{UT}$), والتفاوتات الأبعاد لجسم الأنبوب والوصلات الملولبة الأساسية (والتي يجب إنهاؤها بشكل جيد بعيدًا عن المنطقة المحددة). لكن, يتم الرجوع إلى الأداء الوظيفي وفقًا لمعايير مثل ISO 17824 (تصميم الشاشة الرملية وتأهيلها), الذي يوفر مبادئ توجيهية لاختبار كفاءة الترشيح وحساب $\text{P}_c$ العوامل المسببة. وبالتالي فإن مواصفات المنتج النهائية هي وثيقة مختلطة, تتضمن $\text{API}$ شهادة المواد جنبًا إلى جنب مع مواصفات الشق الخاصة بالشركة المصنعة والتي توضح بالتفصيل التسامح المحدد لعرض الفتحة ($\pm 0.025 \text{ mm}$ للمنتجات المتميزة), عدد الفتحات لكل قدم, زاوية كيستون, وما نتج عنه $\text{Open Area Ratio}$. هذه نسبة المساحة المفتوحة, بينما تبدو بسيطة, هو الرابط الرياضي المباشر للقدرة الهيدروليكية للأنبوب, تتطلب قياسًا عالي الدقة وغالبًا ما يتم التحقق من خلال ديناميكيات الموائع الحسابية (العقود مقابل الفروقات) النمذجة للتنبؤ بانخفاض الضغط تحت ظروف الجريان المضطرب في البئر. يكمن التعقيد في ضمان تفاوتات الأبعاد $\text{API}$ الأنابيب ضيقة بما فيه الكفاية, غالبًا ما يتم تحديد الأنابيب ذات سمك الجدار المسموح به بشكل أكثر صرامة من الأنابيب $\text{API}$ الحد الأدنى ($\text{e.g., } -6.25\% \text{ vs. } -12.5\%$), لضمان النهائي $\text{bridge}$ سمك يمكن التنبؤ به, حاسم, المتطلبات غير القياسية مدفوعة بالكامل بـ $\text{Application}$ أداء.
تتلاقى ميزات أنبوب الشاشة المشقوقة بالليزر في نهاية المطاف في بنائها المكون من قطعة واحدة, والذي يُترجم مباشرة إلى قوة تشغيل فائقة وثبات التوائي مقارنةً بالشاشات المركبة أو المغلفة بالأسلاك, والتي تكون عرضة للتلف أثناء إجراءات التثبيت العدوانية لفترة طويلة, منحرفة للغاية, أو حفر الآبار الأفقية. تقلل متانتها المتأصلة من خطر تلف الشاشة أو فشلها بسبب قوة السحب الاحتكاكية العالية وعزم الدوران التي تواجهها أثناء النشر. جوهر $\text{Application}$ من هذا المنتج يبقى التحكم في الرمال في قاع البئر, لكن تعدد استخداماته يسمح باستخدامه في أساليب إكمال مختلفة: كشاشة مستقلة بسيطة, أو كأنبوب داخلي في حزمة الحصى, حيث تتمثل وظيفتها الأساسية في منع هجرة الحصى مع الحفاظ على معدلات تدفق عالية. يعتمد الصرح الفني بأكمله على التزام المورد بمراقبة الجودة التي يمكن التحقق منها, التأكد من أن المعادن الصارمة لل $\text{API}$ يبقى الأنبوب الأساسي غير قابل للمساومة من قبل الأقوياء, ميكانيكا حرارية عالية الدقة لعملية التشقيب بالليزر, ضمان موثوقة, عالية الأداء, الأصول طويلة العمر.
بيانات المواصفات الفنية المنظمة: أنبوب SMLS/ERW بشاشة مشقوقة بالليزر
| فئة | المواصفات الفنية | المتطلبات النموذجية & المعايير | الأهمية الفنية لتطبيق الشاشة |
| الصف المادي | API 5CT / واجهة برمجة التطبيقات 5DP | الدرجات المشتركة: جيه 55, N80, إل80, ص 110 (الغلاف/الأنابيب); $\text{E-75, S-135}$ (قاعدة أنابيب الحفر). | اختيار الدرجة يملي القدرة الهيكلية (التوتر / الانهيار) ومقاومة التآكل ($\text{L80}$ وأعلى ل $\text{H}_2\text{S/CO}_2$ خدمة). |
| نوع التصنيع | سلس (SMLS) / فدان | $\text{SMLS}$ هو الخيار المفضل للحرجة, الضغط العالي, خدمة تآكل (على سبيل المثال, $\text{L80}$ و $\text{P110}$). $\text{ERW}$ يجوز للدرجات الدنيا إذا كانت كاملة $\text{NDT}$ تم التحقق منها. | يضمن SMLS سلامة خالية من اللحام; توفر المتفجرات من مخلفات الحرب دقة الأبعاد وكفاءة التكلفة في حالة اللحام $\text{HAZ}$ يتم علاجه بشكل مناسب. |
| المعيار الحاكم | أساسي: مواصفات API 5CT أو 5DP. ثانوي: Nace MR0175 / ايزو 15156 (للخدمة الحامضة). | يحدد جميع كيمياء المواد, الخصائص الميكانيكية, $\text{NDT}$, ومتطلبات الأبعاد لمكون الأنبوب الأساسي. | يضمن الامتثال الملاءمة للغرض ضد الضغوط المحددة والظروف البيئية المسببة للتآكل. |
| مواصفات الشاشة | عرض الفتحة (كَيّل) / نسبة المساحة المفتوحة | عرض الفتحة: $0.1 \text{ mm}$ ل $3.0 \text{ mm}$ (مخصصة لخزان حجم الحبوب). منطقة مفتوحة: عادة $2\% \text{ to } 6\%$. | يحدد عرض الفتحة قطع الترشيح المطلق ($\text{sand control}$). تحدد المنطقة المفتوحة القدرة الهيدروليكية وانخفاض الضغط الناتج. |
| التركيب الكيميائي | مجموعة API 5CT 1/2/3 حدود | حدود صارمة على $\text{S}$ ($\le 0.010\%$) و $\text{P}$. يتطلب L80/T95 صناعة سبائك محددة ومنخفضة $\text{CE}$ (مكافئ الكربون). | قليل $\text{S/P}$ المحتوى يقلل من الادراج الداخلي والقابلية للتأثر $\text{SSC}$. $\text{CE}$ يجب أن تكون منخفضة للسيطرة عليها $\text{HAZ}$ تصلب أثناء القطع بالليزر. |
| متطلبات المعالجة الحرارية. | إخماد ومزاج ($\text{Q\&T}$) / تطبيع | $\text{N80}$ ودرجات أعلى (بما في ذلك. $\text{L80/P110}$) يتطلب $\text{Q\&T}$. بعد الشق $\text{HAZ}$ التحقق أمر بالغ الأهمية ل $\text{NACE}$ امتثال. | $\text{Q\&T}$ إلزامي لتحقيق القوة العالية والصلابة الخاضعة للرقابة اللازمة لمقاومة الانهيار و $\text{SSC}$ الحصانة. |
| متطلبات الشد | قوة العائد ($S_y$) / قوة الشد ($S_u$) | مثل ($\text{L80}$): $S_y: 80 \text{ – } 95 \text{ ksi}$ (552 – 655 الكروب الذهنيه). $S_u: \text{Min } 100 \text{ ksi}$ (689 الكروب الذهنيه). | عالي $S_y$ يوفر القوة اللازمة لمقاومة توتر التثبيت ويساهم بشكل مباشر في تصنيف مقاومة الانهيار النهائية للأنبوب. |
| طلب | التحكم في الرمال في قاع البئر / حسنا الانتهاء | الاستخدام الأساسي في الخزانات غير المجمعة (النفط / الغاز / الماء), في كثير من الأحيان في الآبار الطويلة الأفقية أو المنحرفة, كشاشة مستقلة أو جزء من حزمة الحصى. | وظائف باعتبارها قوية, عنصر مرشح من قطعة واحدة قادر على النشر عالي الضغط حيث قد تفشل الشاشات المغلفة بالأسلاك. |
| سمات | الدقة والنزاهة الهيكلية | دلائل الميزات: هندسة فتحة كيستون; قطع ليزر عالي الدقة; بناء من قطعة واحدة; قوة الجري/الالتوائية الفائقة; نمط/كثافة فتحة قابلة للتخصيص. | يوفر كفاءة ترشيح عالية ومعدل تدفق مع توفير السلامة الهيكلية المتفوقة على العديد من أنظمة الشاشات المركبة أو متعددة الطبقات. |
| التسامح من جداول سمك | معيار API 5CT / العميل المحدد | معيار $\text{SMLS}$: $-12.5\%$. عالية المواصفات: في كثير من الأحيان تشديد ل $-6.25\%$ (متطلبات العملاء). | مطلوب تسامح سلبي أكثر صرامة لضمان قوة كافية للجسر (سمك الجدار المتبقي) بعد إزالة المواد, التأكد من أن الأنبوب يلبي ضغط الانهيار المقدر. |